銅の加工事例
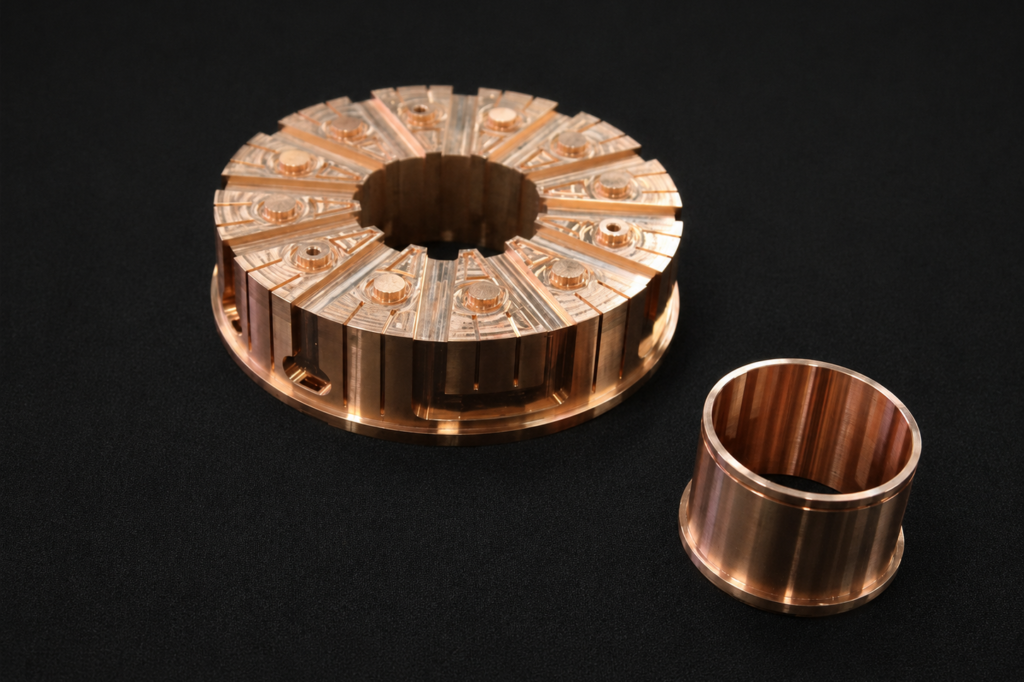
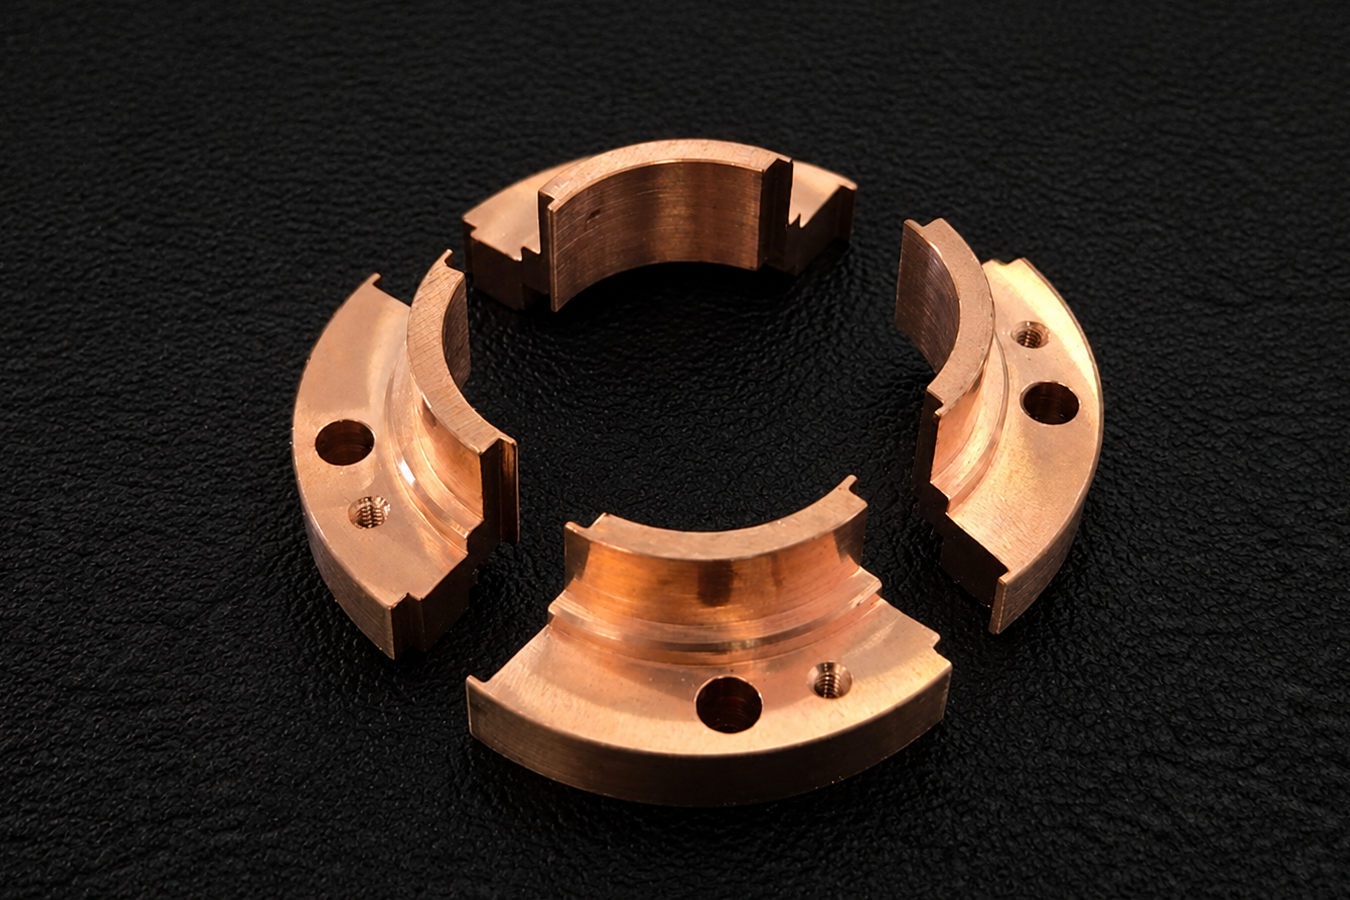
銅は熱伝導率・電気伝導率に優れる一方、軟質なため加工時にバリや変形が生じやすい素材です。さらに酸化・変色しやすいため、加工後の取り扱いにも細心の注意が求められます。株式会社イシヤマでは、長年の銅加工ノウハウにより加工から梱包・出荷まで一貫した品質管理を実現しています。
イシヤマの銅部品精密加工
- バリ・変形を抑えた高精度仕上げ
銅などの軟質素材は、切削時に「むしれ」や「バリ」が発生しやすく、熱による変形も起こしやすいという加工上の大きな課題があります。
イシヤマでは、長年の加工実績から導き出された最適な切削条件と、素材の特性に合わせた専用工具の選定ノウハウを保有しています。これにより、加工後の手作業によるバリ取り工程を最小限に抑え、寸法公差の厳しい薄肉部品や微細形状であっても、歪みや変形のない圧倒的な高精度仕上げを実現します。
- 純銅(C1020)からベリリウム銅まで、幅広い銅素材に対応
導電性や熱伝導性に優れた無酸素銅(C1010、C1020)やタフピッチ銅(C1100)などの純銅系をはじめ、加工難易度が高く優れた強度とばね性を持つベリリウム銅、さらには真鍮、リン青銅まで、多岐にわたる銅素材の切削加工に対応しています。
材質ごとに異なる被削性や熱膨張の特性を熟知した技術者が、各種材質に合わせた加工アプローチを実施します。試作品の1点からでも柔軟に対応いたします。
- 半導体装置や真空装置向け部品の加工実績
ミクロン単位の寸法精度に加え、厳しい外観品質が求められる半導体製造装置および真空装置関連部品において加工実績がございます。真空装置用部品においては高度な気密性や清浄度が要求されますが、溶接を含めた高精度な加工プロセスと徹底した管理体制により、要求仕様を満たす高品質な部品を提供可能です。
- 錆び・酸化を防ぐ丁寧な梱包対応
高い精度で仕上がった銅部品も、空気中の水分や酸素と反応することで、短期間で酸化・変色(黒ずみなど)を起こしやすい非常にデリケートな性質を持っています。加工後には適切な梱包が必要です。
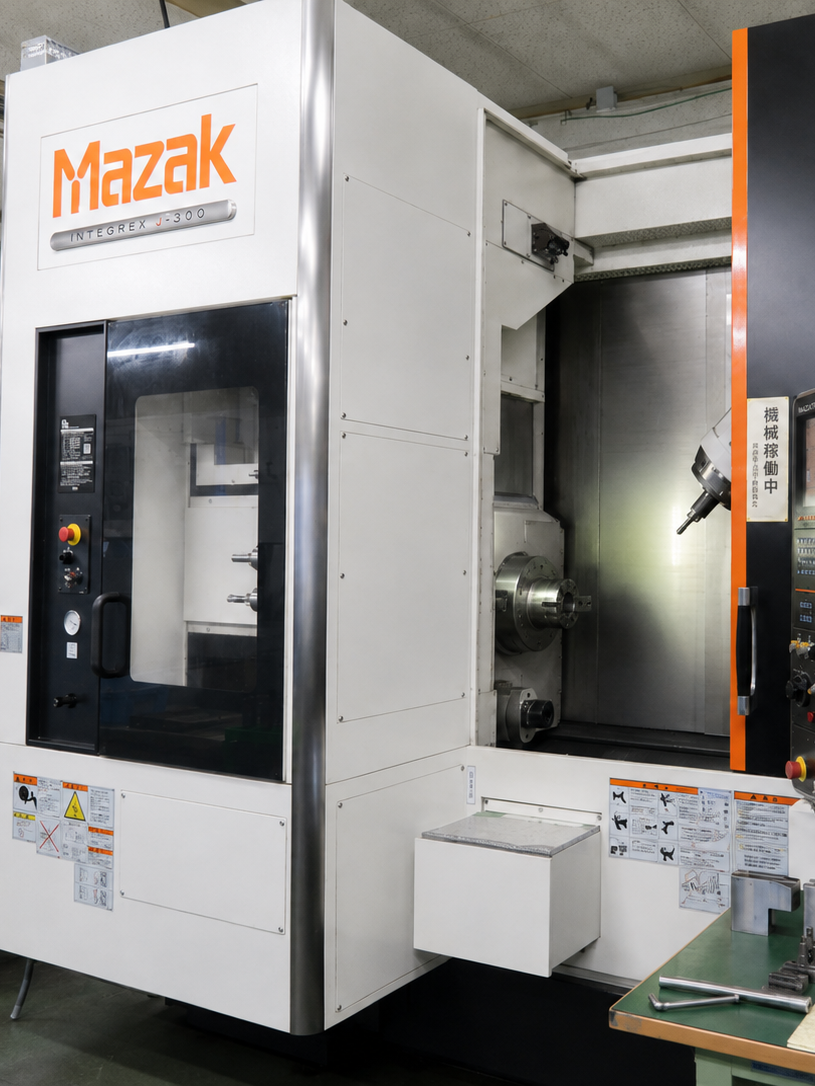
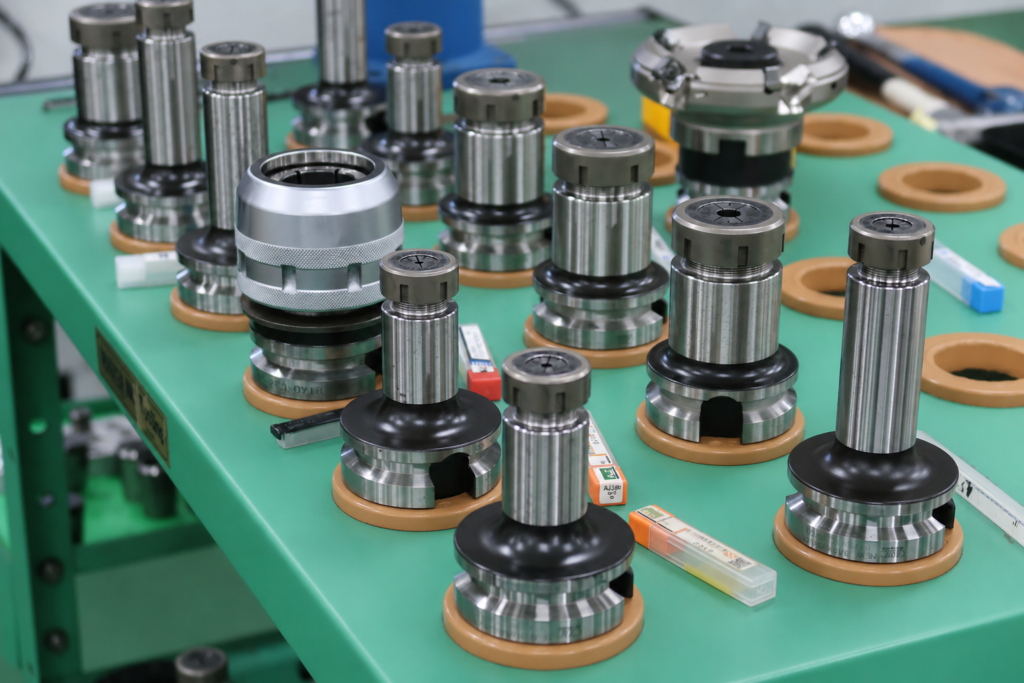
対応可能な銅素材とその特徴
| 材質記号 | 名称 | 特徴 |
| C1020 | 無酸素銅 | 酸素含有量が極めて低く(0.001%以下)、高温の還元雰囲気でも水素脆化を起こさない。極めて高い純度と最高クラスの導電率を誇るが、極軟質であるため構成刃先やバリが生じやすく、加工難易度は最も高い。 |
| C1100 | タフピッチ銅 | 微量の酸素を含む汎用性の高い純銅。C1020と同等の優れた導電性と熱伝導性を持つ。被削性は無酸素銅と類似しており、工具への凝着対策が必須となる。 |
| C2801 / C3604 | 真鍮(黄銅) | 銅と亜鉛の合金。特にC3604は微量の鉛(Pb)を添加することで切りくずを分断しやすくし、極めて優れた快削性(被削性)を実現している。精密なねじ切りや微細加工に最適である。 |
| - | クローム銅 | 銅に少量のクロム(Cr)を添加し、熱処理(時効硬化)を施した合金。純銅に近い高い導電率を維持しながら、機械的強度と耐熱性、耐摩耗性を飛躍的に向上させており、電極材料として優れる。 |
| - | リン青銅 | 銅とスズ(Sn)の合金に脱酸剤としてリン(P)を添加。強度が高く、極めて優れた弾性限界(ばね特性)と耐疲労性、耐食性を持つ。電子部品の接点やスイッチ部品に多用される。 |
| - | ベリリウム銅 | ベリリウム(Be)を添加した析出硬化型合金。銅合金の中で最高水準の強度と硬さを誇り、特殊鋼に匹敵する機械的性質と高い導電性を両立する。極めて高負荷な環境下の接点や金型部品に用いられる。 |
| BC3 / BC6 | 砲金(青銅鋳物) | 銅、スズ、亜鉛、鉛の鋳造合金。耐摩耗性、耐食性、および鋳造性に優れ、油膜を保持しやすい組織を持つため、軸受(ベアリング)やバルブ、ギアなどの摺動部品に多用される。 |
精度±0.01mm 銅・SUS・アルミなどの精密部品加工は
イシヤマへお任せください
各種金属・樹脂の精密部品加工はお任せください。高精度な精密部品加工技術のほか、
- 1個単位で加工が可能
- 部品加工・表面処理・組み立てまで一括でご注文可能
- 丁寧な検査・梱包(銅部品などの腐食防止)
などの対応力で、多くのお客様からご支持をいただいております。
長年培ってきた知識と経験を活かし、図面の意図をくみとり一品一品確実に形にしていきますので、お気軽にご相談ください。
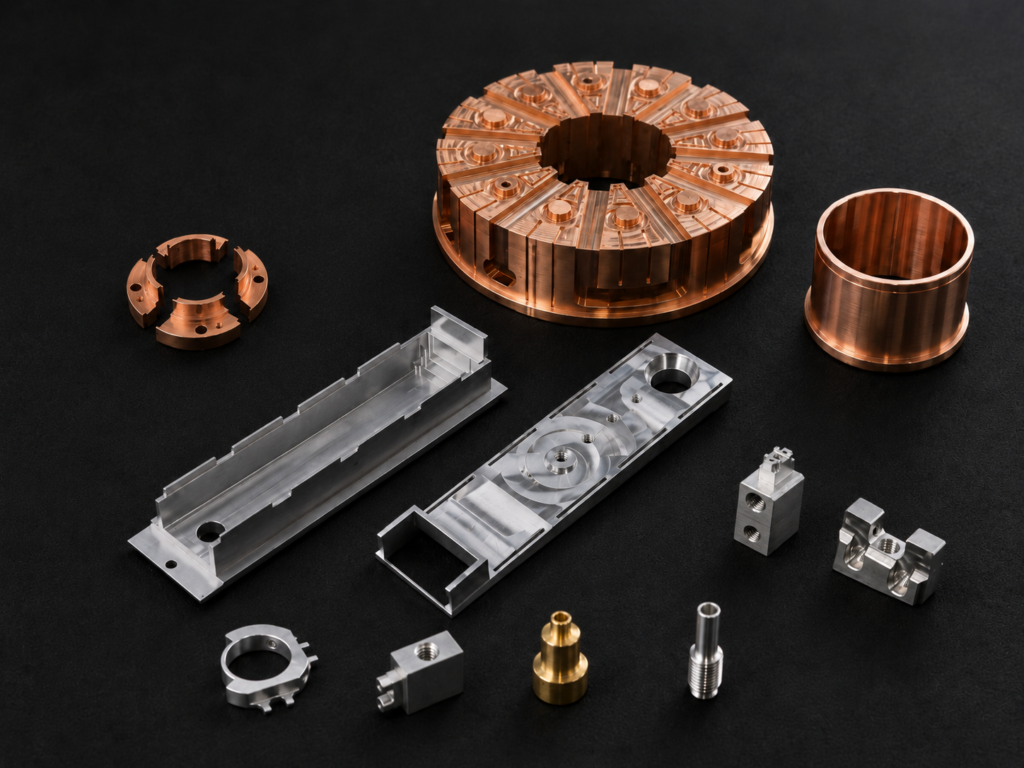
加工技術コラム
半導体製造装置や次世代通信機器(5G/6G)、EV(電気自動車)の高効率な熱交換システムなど、最先端産業において銅および銅合金の精密部品に対する需要が急増しています。銅は極めて優れた物理的特性を持つ一方で、機械加工においては「難削材(削りにくい金属)」に分類されます。この記事では、銅の特性や加工の難しさについてご紹介をします。
銅合金の種類
一口に「銅」と言っても、添加される合金元素によって特性や削りやすさは大きく異なります。用途に合わせて最適な材料を選定することが重要です。
無酸素銅(C1020)・タフピッチ銅(C1100)
極めて純度が高く、最高クラスの導電性と熱伝導性を誇ります。しかし、非常に柔らかく粘り気が強いため、加工難易度は銅の中で最も高い素材です。
真鍮 ・ 黄銅(C2801・C3604など)
銅と亜鉛の合金です。特にC3604などは微量の鉛を添加することで切りくずが細かく分断されるようになり、極めて優れた削りやすさを持ちます。精密なネジ切りなどに多用されます。
ベリリウム銅・リン青銅
純銅の弱点である「強度」を補った合金です。特殊鋼に匹敵する強度や優れたばね特性(弾性限界)を持つため、負荷のかかる接点部品やスイッチ部品に用いられます。
銅の精密加工部品が活躍する最先端分野
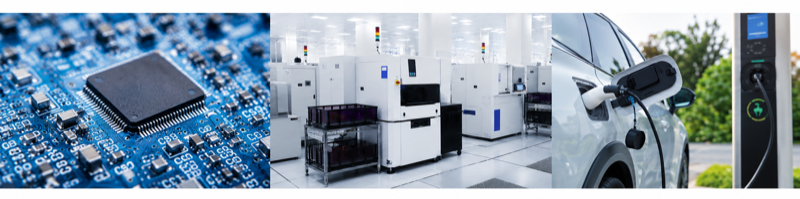
半導体製造装置
真空チャンバー内で使用される電極ベースや冷却プレートに純銅が用いられます。微小なバリの脱落や残留異物が半導体ウェハーの歩留まり低下に直結するため、極めて滑らかで清浄な仕上げ面が必須となります。
EV・高効率熱交換システム
大電流を制御するインバータ周辺の冷却器や、データセンターの液冷ヒートシンクなどに用いられます。熱伝達効率を最大化するため、歪みのない平面度や、複雑な内部流路の精密加工が要求されます。
次世代通信機器(5G/6G)
高周波コネクタや大電流ブレーカーの可動接点、マイクロスイッチなどに多用されます。電気信号のロスを防ぐための高い導電性に加え、長期間の使用に耐える機械的強度や防錆性が求められます。
銅の特性・なぜ加工が難しいのか
銅が工業的に重宝される理由と、それが加工のハードルとなる理由は表裏一体です。加工を難しくしている主な特性は以下の3点に集約されます。
■ 面心立方格子(FCC)構造による極めて高い延性
銅の結晶構造は滑り面が多く、降伏点が低いため非常に柔らかく伸びやすい(延性が高い)性質を持っています。これが切削時の「切りくずの切れにくさ」に直結します。
■トップクラスの「電気・熱伝導率」
自由電子の移動度が高く、銀に次ぐ電気伝導率(標準軟銅で100% IACS)と熱伝導率(約400 W/m・K)を誇ります。この熱伝導の良さが、加工時の熱コントロールを極めて困難にします。
■ 高い化学的活性(酸化のしやすさ)
銅は空気中の湿気や酸素、微量な腐食性ガスと容易に反応し、急速に酸化・変色(CuOやCu2Oの形成)が進むため、加工後も厳密な環境制御が求められます。
銅の精密切削における3つの壁
柔らかい金属である純銅や銅合金にミクロンオーダーの幾何公差(真円度、平面度など)を要求した場合、加工現場では以下のような物理的現象が発生します。
① 構成刃先と強固なバリ・むしれ
銅は延性が高いため、切削時に材料がせん断されず塑性変形を起こして引き伸ばされます。これにより、エッジ部分に強固なバリが発生します。 さらに、切削中の摩擦と熱によって溶けた銅が刃先に凝着する「構成刃先」が起きやすいのも特徴です。構成刃先が成長と脱落を繰り返すことで、刃物の寿命を縮めるだけでなく、加工面が激しくむしれ、寸法精度を致命的に悪化させます。
② 熱拡散による熱変位
銅の熱伝導率の高さは、切削点で発生した摩擦熱をワーク全体に急激に拡散させます。加工中の部品全体が局所的に熱膨張を起こすため、そのままの状態で寸法通りに削り終えても、常温に冷えた際に収縮して狙った公差から外れてしまいます。
③ 低いヤング率によるチャッキング変形
旋盤加工などで薄肉の銅部品を機械の爪で固定(チャッキング)する際、銅はヤング率が比較的低いため、爪の圧力によって容易に弾性変形を起こします。歪んだ状態で真円に削っても、加工後に固定を解除した瞬間、元の歪んだ形に戻ろうとする力(スプリングバック現象)が働き、真円度や同軸度が失われてしまいます。
高精度な銅加工を行うためには銅の特性の十分な理解や加工ノウハウが求められます。株式会社イシヤマでは銅をはじめアルミ、SUSなどのあらゆる金属精密加工を承っておりますので、お気軽にお問い合わせください。