アルミの加工事例
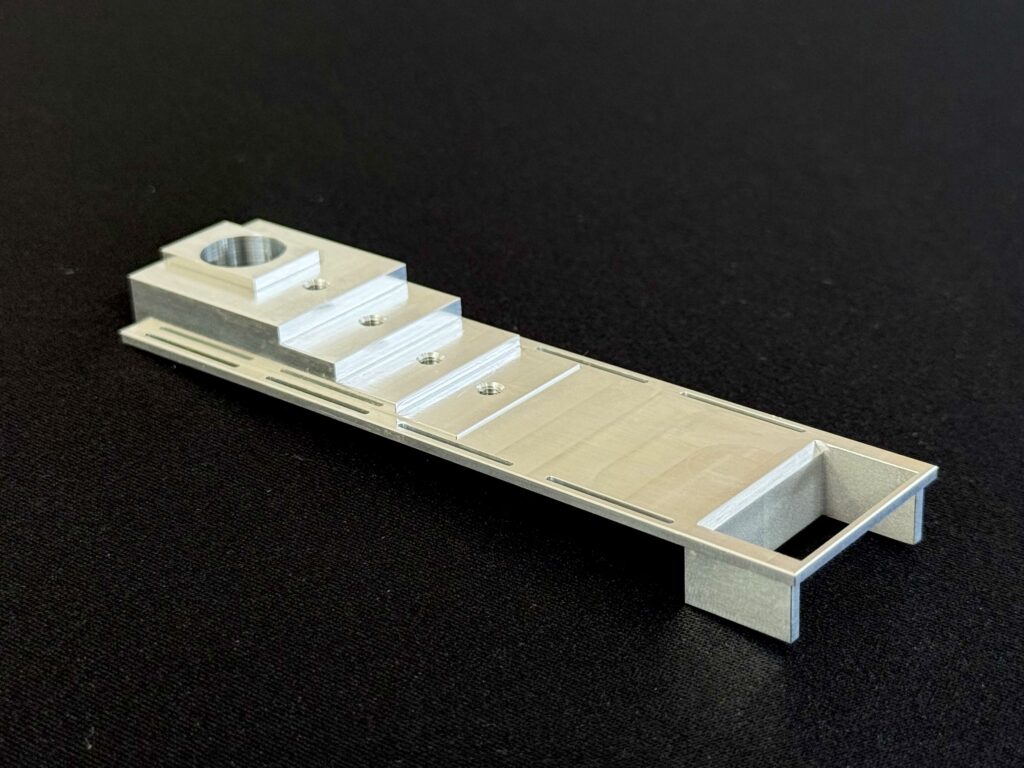
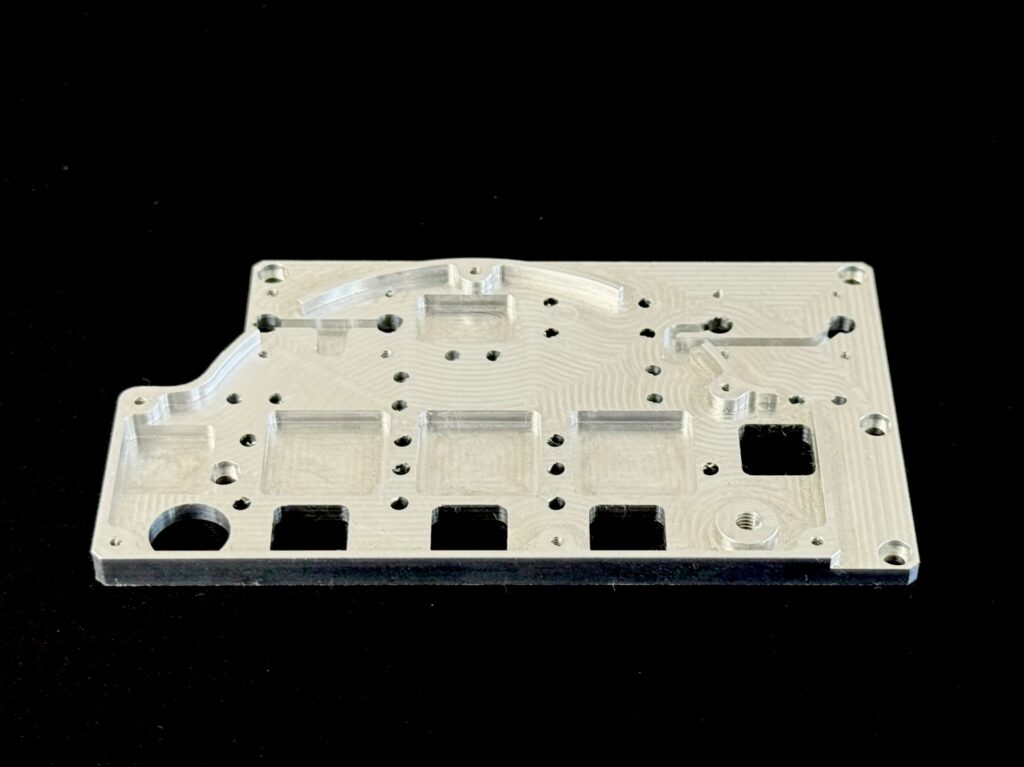
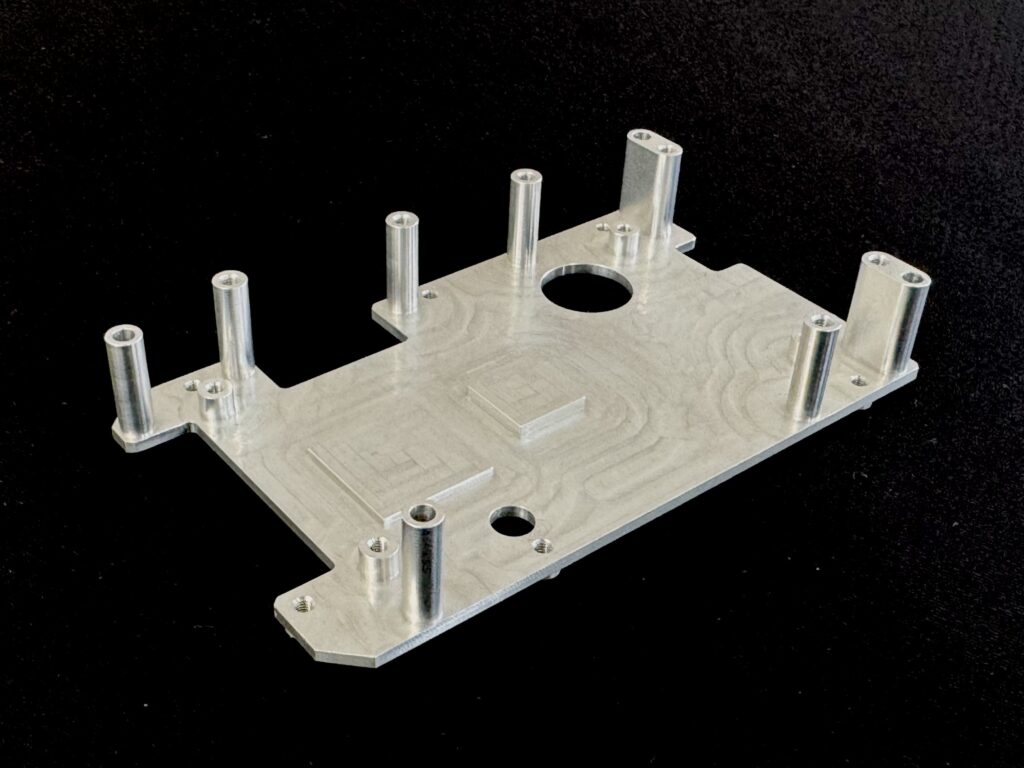
アルミは軽量で熱伝導率・切削性に優れる一方、熱膨張係数が大きく、加工時の熱による寸法変化や、素材内部の応力による歪みが生じやすい素材です。さらに軟質で傷がつきやすいため、取り扱いには細心の注意が求められます。
イシヤマのアルミ部品精密加工
- 熱変位・歪み・バリを抑えた高精度仕上げ
アルミ素材は切削熱によって容易に膨張したり、加工中・加工後に反りや歪みが発生しやすい課題があります。 長年の加工で培った最適な切削条件のコントロールと、歪みを逃がすアプローチにより、寸法公差の厳しい部品であっても変形のない圧倒的な高精度仕上げを実現します。
- 純アルミ(A1050)から超々ジュラルミン(A7075)まで幅広く対応
汎用性の高いA5052をはじめ、高い強度を持つジュラルミン(A2017)や、航空機部品にも使われる超々ジュラルミン(A7075)、さらには柔らかく構成刃先が生じやすい純アルミ系(A1050)まで、多岐にわたるアルミ素材の切削加工に対応しています。
材質ごとに異なる被削性や熱膨張の特性を熟知した技術者が、試作品の1点からでも柔軟に対応いたします。
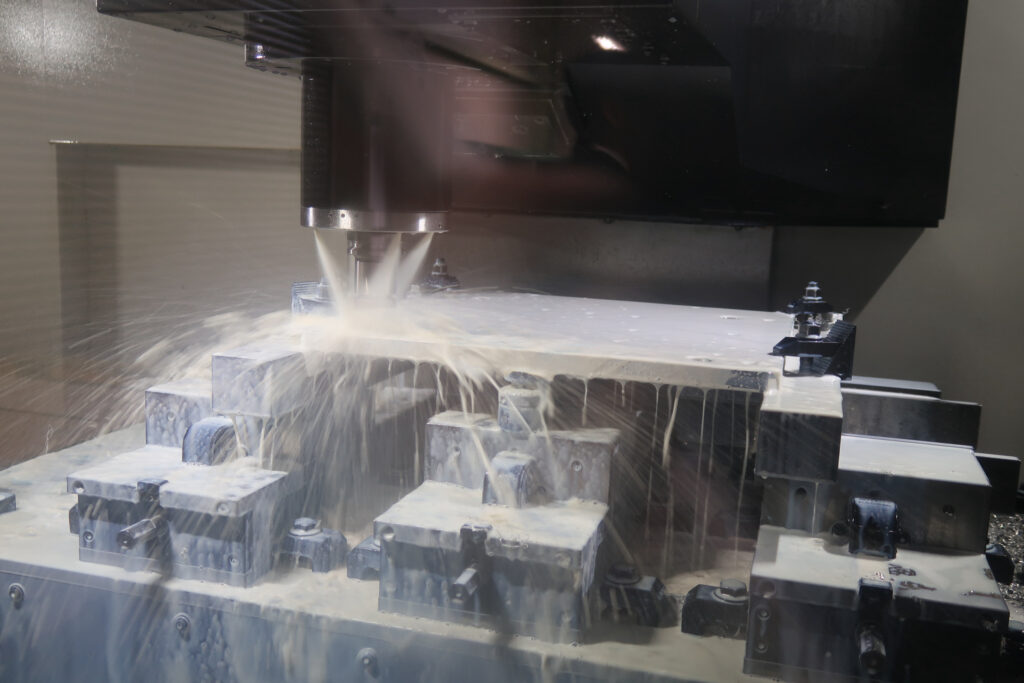
- 半導体装置や真空装置向け部品の加工実績
厳しい外観品質が求められる半導体製造装置および真空装置関連部品(チャンバー部品や冷却プレートなど)において豊富な加工実績がございます。高度な気密性や平面度が要求される部品においても、徹底した温度管理と高精度な加工プロセスにより、要求仕様を満たす高品質な部品を提供可能です。
対応可能なアルミ素材とその特徴
| 材質記号 | 名称 | 特徴 |
| A1050 | 純アルミ | 純度99.5%以上。導電性や熱伝導性、耐食性に優れるが、非常に柔らかく強度が低いため、切削時には構成刃先やバリが生じやすく加工難易度が高い。 |
| A2017 | ジュラルミン | 銅を含有し、高い強度を持つ合金。切削加工性に優れるが、耐食性はやや劣るため、使用環境によってはアルマイト等の防錆処理が必要となる。 |
| A5052 | アルミマグネシウム合金 | 中程度の強度と優れた耐食性、溶接性を持つ、最も代表的なアルミ合金。切削加工から板金加工まで幅広い用途で用いられる。 |
| A6061 | アルミマグネシウムシリコン合金 | 耐食性と強度のバランスが良く、熱処理(T6処理など)を施すことでさらに強度が向上する。車両部品や半導体製造装置部品などに多用される。 |
| A7075 | 超々ジュラルミン | 亜鉛とマグネシウムを含有し、アルミ合金の中で最高クラスの強度を誇る。航空宇宙機器やスポーツ用品に用いられる。被削性は良好だが応力による歪みに注意が必要。 |
加工技術コラム
自動車から航空宇宙、身近な電子機器や半導体製造装置まで、現代のモノづくりに欠かせないアルミニウム。柔らかく削りやすいという特徴を持つ反面、精度を出すのは極めて難しい側面があります。
アルミ加工の難しさ
高速加工と熱膨張のジレンマ
アルミは鉄やステンレスに比べてスムーズに削れるため、工作機械の主軸回転数を上げ、高速で加工することが可能です。これにより生産性が向上する反面、「切削熱」という大きな問題が発生します。
アルミの熱膨張係数は鉄の約2倍もあります。加工中の熱でワーク(材料)がわずかに膨張した状態で寸法通りに仕上げてしまうと、機械から外して常温に冷えた際、収縮して狙った公差から外れてしまいます。高精度を出すためには、切削条件のコントロールや切削液(クーラント)の適切な供給により、いかに「熱を持たせずに削るか」が勝負となります。
内部に潜む残留応力による加工後の反り
アルミのブロック材や板材の内部には、材料が製造される過程でかかった力(残留応力)が目に見えない形で蓄積されています。
切削加工によって材料の表面を大きく削り落とすと、この内部の力のバランスが崩れます。その結果、加工中や機械から外した後、あるいは一晩放置した後に部品が反る/ねじれるといった変形を起こします。特に薄肉化を伴う部品や、大きく肉抜きをする部品では顕著に現れるため、一度荒削りをして応力を逃がす期間を設けたり、削る順序を工夫するといった高度な工程管理が求められます。
クランプ(固定)時の圧力による歪み
工作機械で部品を削る際、バイスなどの治具で材料を強く挟み込んで固定します。アルミはヤング率(変形しにくさの指標)が鉄の約3分の1と低いため、強くクランプすると材料自体がわずかにたわんでしまいます。
たわんだ状態で表面を真っ平らに削っても、加工後にクランプを解いた瞬間に元の形に戻ろうとする力=スプリングバックが働き、平面度や平行度が狂ってしまいます。かといって優しく挟めば加工中に材料が動いてしまうため、歪みを与えない特殊な治具の工夫や、絶妙な力加減に技術者のノウハウが求められます。
構成刃先による面粗度の悪化
アルミは融点が低いため、加工熱と摩擦によって溶けた切りくずが刃先にへばりつく「構成刃先」を起こしやすい性質があります。刃先にアルミの塊がこびりついた状態で削り続けると、加工面がむしり取られたように荒くなり、鏡面のような美しい仕上がりや微細な寸法精度が得られません。これを防ぐには、アルミ加工専用に鋭く磨き上げられた切削工具の選定が必須です。
株式会社イシヤマでは、こうしたアルミ特有の「熱・応力・変形」のメカニズムを熟知し、高精度の加工部品を提供いたします。アルミだけでなく銅、SUSなどのあらゆる金属精密加工を承っておりますので、お気軽にお問い合わせください。